


คุณกำลังถือสลักเกลียวทดแทนอยู่ แต่ของเดิมหมดไปนานแล้ว หรือคุณกำลังยืนอยู่ที่เคาน์เตอร์จ่ายไฟพร้อมก้านเกลียว และคุณจำเป็นต้องรู้ว่าเป็น ม10 x 1.5 หรือ M10 x 1.25 ก่อนที่จะทำการขันน็อตเข้าคู่กัน ในทั้งสองสถานการณ์ คำถามเดียวกันก็เกิดขึ้น: จะกำหนดระยะพิตช์เกลียวอย่างรวดเร็วและมั่นใจได้อย่างไร
คำตอบสั้นๆ ก็คือ คุณมีทางเลือกที่ใช้ได้จริงสามทาง ตามลำดับความน่าเชื่อถือ: เกลียวพิตช์เกจ ไม้บรรทัด และเวอร์เนียร์คาลิเปอร์ พิทช์เกจให้คำตอบแก่คุณภายในไม่กี่วินาที ไม้บรรทัดช่วยให้คุณเข้าใกล้พอสำหรับตัวยึดมาตรฐาน คาลิปเปอร์มีประโยชน์เมื่อคุณต้องการอ่านค่าหน่วยเมตริกที่แม่นยำ เลือกวิธีการตามเครื่องมือที่คุณมีและความแม่นยำที่คุณต้องการ เนื่องจากการปรับระยะพิทช์ให้ตรงกันมีความสำคัญพอๆ กับการปรับเส้นผ่านศูนย์กลางให้ตรงกัน
Thread Pitch คืออะไรและเหตุใดจึงสำคัญ
ระยะห่างของเกลียวคือระยะห่างจากจุดบนเกลียวหนึ่งไปยังจุดที่สอดคล้องกันบนเกลียวถัดไป โดยวัดขนานกับแกนของสกรูหรือโบลต์ ตัวยึดแบบเมตริกจะแสดงระยะพิทช์เป็นมิลลิเมตร ดังนั้นระยะพิทช์ 1.5 มม. หมายความว่าแต่ละรอบเต็มจะเลื่อนน็อตไป 1.5 มม. ไปตามสลักเกลียว ตัวยึดแบบอิมพีเรียลจะแสดงระยะพิทช์เป็นเกลียวต่อนิ้ว ซึ่งจะนับจำนวนเกลียวที่สมบูรณ์ที่พอดีกับความยาวเกลียวหนึ่งนิ้ว
การทำระดับเสียงผิดเป็นหนึ่งในสาเหตุที่พบบ่อยที่สุดของความล้มเหลวในการประกอบ โบลต์และน็อตที่มีเส้นผ่านศูนย์กลางระบุเท่ากันแต่ระยะพิทช์ต่างกันจะยึดติดได้ไม่สนิท คุณอาจฝืนหนึ่งหรือสองรอบ แต่ในไม่ช้าด้ายก็จะติด และการขันให้แน่นต่อไปจะทำให้ด้ายด้านในหลุด ด้ายด้านนอกเสียหาย หรือทั้งสองอย่าง ในส่วนประกอบรับน้ำหนัก ระยะพิทช์ที่ไม่ถูกต้องยังเปลี่ยนการกระจายน้ำหนักบนเกลียว ซึ่งจะช่วยเร่งความล้าจากการสั่นสะเทือนหรือการกระแทก
สูตรเบื้องหลัง Thread Pitch
ก่อนที่จะเข้าถึงเครื่องมือใดๆ ให้ทำความเข้าใจความสัมพันธ์ที่เป็นตัวกำหนดสำนวนการขาย สำหรับเกลียวเมตริก ระดับ P เท่ากับความยาวเกลียว L หารด้วยจำนวนยอดเกลียว n ภายในความยาวนั้น ในสัญลักษณ์: P = L / n
สำหรับเธรดอิมพีเรียล ความสัมพันธ์เดียวกันจะกลับกัน เกลียวต่อนิ้ว TPI เท่ากับจำนวนหงอน n หารด้วยความยาว L เป็นนิ้ว ในสัญลักษณ์: TPI = n / L
นี่คือตัวอย่างในทางปฏิบัติ คุณวัดความยาวเกลียวได้ 12 มม. บนสลักเกลียว M10 และนับยอดได้ 8 อัน ระยะพิทช์คือ 12 / 8 ซึ่งเท่ากับ 1.5 มม. ซึ่งเป็นระยะพิทช์หยาบมาตรฐานสำหรับ M10 การคำนวณจะทำให้คุณมีสนามเบสบอลที่เชื่อถือได้ เกจเกลียวยืนยันมาตรฐานที่แน่นอน
วิธีที่ 1: ใช้เกจวัดระดับเกลียว
เกจวัดเกลียวเป็นเครื่องมือขนาดเล็กที่มีชุดใบมีดฟันเฟือง โดยแต่ละชุดจะมีป้ายกำกับว่าค่าพิทช์หรือค่า TPI กดใบมีดเข้ากับเกลียวที่ไม่รู้จักและดูว่าพอดีโดยไม่โยกหรือมีช่องว่างหรือไม่ เมื่อใบมีดสอดเข้าไปในร่องเกลียวได้พอดี แสดงว่าคุณระบุระยะพิทช์ได้แล้ว
นี่เป็นวิธีการที่เชื่อถือได้มากที่สุด เนื่องจากเป็นการเปรียบเทียบเธรดที่ไม่รู้จักกับมาตรฐานที่รู้จักโดยตรง หลีกเลี่ยงข้อผิดพลาดในการอ่านที่มาจากการวัดระยะทางด้วยตา และใช้ได้กับทั้งอนุกรมเมตริกและอิมพีเรียลเมื่อชุดเกจครอบคลุมทั้งสองระบบ รักษาใบมีดให้สะอาดและเปลี่ยนชุดใหม่หากปลายใบมีดงอ เนื่องจากใบมีดที่เสียหายอาจเลื่อนไปในระยะห่างข้างเคียงและทำให้คุณยืนยันเท็จได้
พิทช์เกจมีราคาไม่แพงและมีขนาดพกพา ซึ่งทำให้เป็นเครื่องมือมาตรฐานสำหรับช่างเครื่อง ทีมบำรุงรักษา และผู้ตรวจสอบคุณภาพ หากคุณซื้อเครื่องมือระบุเกลียวเพียงชิ้นเดียว ให้ซื้อชิ้นนี้
วิธีที่ 2: วัดด้วยไม้บรรทัด
เมื่อคุณไม่มีพิทช์เกจ ไม้บรรทัดที่มีระดับมิลลิเมตรและนิ้วคือตัวเลือกที่ดีที่สุดรองลงมา ขั้นตอนนั้นง่าย:
- จัดแนวไม้บรรทัดตามแนวเกลียวให้ขนานกับแกนเกลียว
- วัดความยาวที่ทราบ ควรเป็น 10 มม. หรือ 1 นิ้ว โดยเริ่มจากยอดเกลียว
- นับจำนวนยอดด้ายภายในความยาวดังกล่าว
- สำหรับระยะห่างแบบเมตริก ให้หารความยาวด้วยจำนวนยอด สำหรับด้ายอิมพีเรียล ให้นับยอดเป็นหนึ่งนิ้ว
ตัวอย่างเช่น หากคุณวัด 10 มม. บนสลักเกลียว ม8 และนับ 8 ยอด ระยะพิทช์จะเป็น 10 / 8 ซึ่งเท่ากับ 1.25 มม. ซึ่งตรงกับระยะพิทช์หยาบมาตรฐานสำหรับ M8 วิธีไม้บรรทัดนั้นแม่นยำเพียงพอสำหรับเกลียวมาตรฐาน แต่จะสูญเสียความแม่นยำสำหรับเกลียวละเอียดและเส้นผ่านศูนย์กลางเล็ก ชิ้นส่วนสามารถกลิ้งบนม้านั่งได้ ไม้บรรทัดสามารถขยับได้ และดวงตาสามารถตัดสินยอดบางส่วนผิดได้ เพื่อการตรวจสอบภาคสนามอย่างรวดเร็วก็ใช้งานได้ ในการตัดสินใจผลิต ให้ยืนยันด้วยเกจ
วิธีการนี้มีประโยชน์อย่างยิ่งสำหรับชิ้นส่วนที่ยาว เช่น แท่งเกลียว ซึ่งคุณสามารถวัดได้เต็มขนาด 25 มม. หรือ 50 มม. และหาค่าเฉลี่ยข้อผิดพลาดในการอ่านค่าเล็กน้อย แท่งเกลียวสเตนเลสสตีลทั้งตัวเป็นชิ้นส่วนที่พบบ่อยที่สุดที่ได้รับการตรวจสอบด้วยวิธีนี้ในโรงงานและร้านขายอุปกรณ์
เมื่อคุณยืนยันระดับเสียงแล้ว คำถามถัดไปคือก้านจะทนทานต่อสภาพแวดล้อมการทำงานของคุณหรือไม่ บทความของเราเกี่ยวกับ ความน่าเชื่อถือในระยะยาวของแท่งเกลียวในสภาพแวดล้อมที่ไม่เอื้ออำนวย ตรวจสอบประเด็นนั้นในทางปฏิบัติ
เมื่อคุณต้องการก้านที่ตรงกับระยะพิทช์ที่วัดได้ และให้ความต้านทานการกัดกร่อนที่เชื่อถือได้ แกนเกลียว SS304 DIN975 M10 เป็นทางเลือกที่ตรงไปตรงมาสำหรับการใช้งานในอุตสาหกรรมทั่วไป
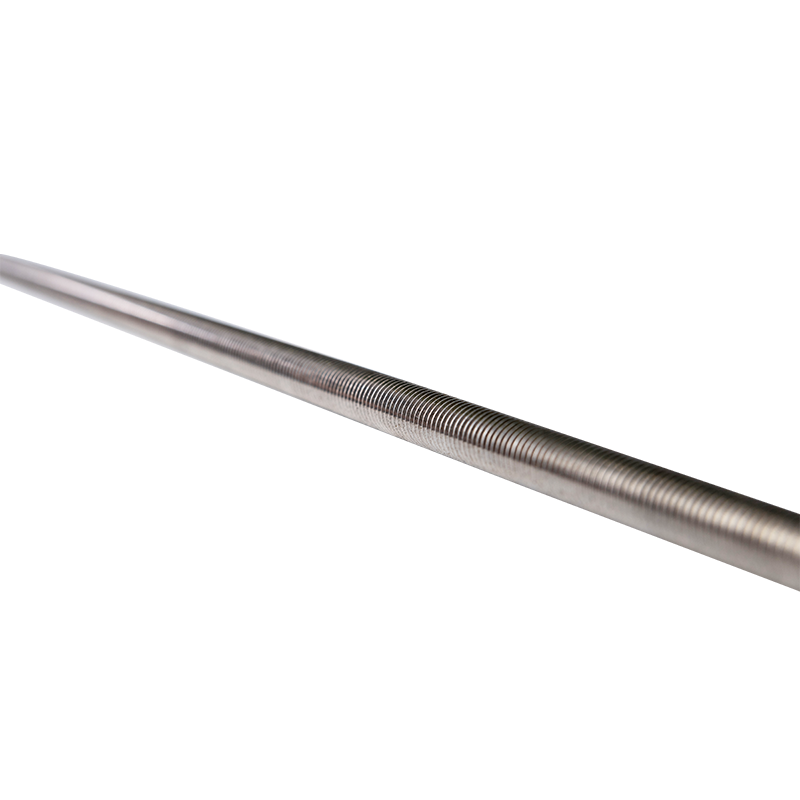 สแตนเลส 304 DIN975 M10 ซัพพลายเออร์แท่งเกลียว บริษัท กำหนดเอง - Jiangsu Jiangsu Jiajie เป็นซัพพลายเออร์และ บริษัท แท่งเกลียว SS304 DIN975 M10 ของจีนที่กำหนดเอง SS304 DIN975 Thread Rod M10 * 1 ม. เป็นข้อต่ออเนกประสงค์ ดูผลิตภัณฑ์ →
วิธีที่ 3: ใช้เวอร์เนียร์คาลิเปอร์เพื่อการอ่านที่แม่นยำ
เวอร์เนียร์คาลิเปอร์ช่วยให้คุณวัดระยะพิทช์เมตริกได้อย่างอิสระ เมื่อคุณต้องการยืนยันผลลัพธ์ของไม้บรรทัดหรือเมื่อคุณจัดการกับเกลียวละเอียด เทคนิคนี้คือการวัดยอดด้ายหลายๆ เส้นแล้วหารด้วยจำนวนช่องว่างของระยะพิทช์
ปรับขากรรไกรคาลิปเปอร์เป็นศูนย์ เปิดออก และวางไว้บนยอดของด้ายสองเส้นที่ห่างกันหลายระดับ หากคุณวัดจากหงอนแรกถึงหงอนที่ 6 คุณจะครอบคลุมช่องว่างของระดับเสียง 5 ช่อง ช่วง 7.5 มม. สอดคล้องกับระยะพิทช์ 7.5 / 5 หรือ 1.5 มม. การวัดช่วงที่ยาวขึ้นจะช่วยลดข้อผิดพลาดสัมพัทธ์ในการอ่าน
ข้อผิดพลาดที่พบบ่อยที่สุดของวิธีนี้คือการกดปากคาลิปเปอร์เข้าไปในโคนด้ายแทนที่จะเป็นหงอน ซึ่งทำให้ค่าการอ่านน้อยเกินไป อีกประการหนึ่งคือการเอียงคาลิเปอร์ให้สัมพันธ์กับแกนเกลียว ซึ่งทำให้การอ่านค่ามีขนาดใหญ่เกินไป รักษาขากรรไกรให้ตรงกับแกนและจัดแนวให้ด้านเดียวกันของยอดด้าย
ข้อมูลสรุปของเกลียวเมตริกและอิมพีเรียล
เกลียวเมตริกและเกลียวอิมพีเรียลนั้นพบได้ทั่วไปในอุปกรณ์ และความแตกต่างระหว่างเกลียวเมตริกหยาบกับเกลียวอิมพีเรียลที่คล้ายกันนั้นอาจดูละเอียดอ่อน หากต้องการแปลงระดับเสียงเมตริกเป็น TPI ให้หาร 25.4 ด้วยระดับเสียงในหน่วยมิลลิเมตร ระยะพิทช์เมตริก 1.5 มม. เท่ากับ 25.4 / 1.5 หรือประมาณ 16.9 TPI ซึ่งใกล้เคียงกับเกลียวอิมพีเรียล 3/8-16 การรู้สิ่งนี้จะช่วยให้คุณเลือกใบมีดที่ถูกต้องจากเกจเกลียวแบบรวม
| ขนาดที่กำหนด | สนามหยาบ (มม.) | พิทช์ละเอียด (มม.) | ทีพีไอหยาบ | ดีทีพีไอ |
|---|---|---|---|---|
| ม6 | 1.0 | 0.75 | 25.4 | 33.9 |
| M8 | 1.25 | 1.0 | 20.3 | 25.4 |
| M10 | 1.5 | 1.25 | 16.9 | 20.3 |
| ม12 | 1.75 | 1.25 | 14.5 | 20.3 |
| ม16 | 2.0 | 1.5 | 12.7 | 16.9 |
| ม20 | 2.5 | 1.5 | 10.2 | 16.9 |
ใช้ตารางเป็นข้อมูลอ้างอิงอย่างรวดเร็วเมื่อคุณวัดชิ้นส่วนและจำเป็นต้องตัดสินใจว่าเป็นมาตรฐานของเกลียวแบบใด โปรดจำไว้ว่าเกลียวหยาบเป็นค่าเริ่มต้นสำหรับตัวยึดสแตนเลสส่วนใหญ่ และใช้เกลียวละเอียดเมื่อต้องมีการปรับที่แม่นยำยิ่งขึ้นหรือต้านทานการสั่นสะเทือนได้ดีขึ้น
ข้อผิดพลาดทั่วไปและผลที่ตามมา
แม้แต่บุคลากรในโรงงานที่มีประสบการณ์ก็อาจผสมพิตช์เข้าด้วยกันได้เป็นบางครั้ง เนื่องจากตัวยึดสองตัวมีลักษณะแทบจะเหมือนกันทุกประการเมื่อวางเรียงกัน M10 x 1.5 และ M10 x 1.25 มีเส้นผ่านศูนย์กลาง 10 มม. เท่ากัน และเมื่อดูเผินๆ เกลียวก็ดูคล้ายกัน การบังคับน็อต M10 ที่มีระยะพิทช์ 1.25 เข้ากับโบลต์ M10 ที่มีระยะพิทช์ 1.5 ถือเป็นสถานการณ์ความล้มเหลวแบบคลาสสิกที่ต้องร้อยเกลียวชิ้นส่วนต่างๆ ภายในสองรอบแรก
ข้อผิดพลาดทั่วไปอีกประการหนึ่งคือสมมติว่าตัวยึดทั้งหมดที่มีขนาดระบุเท่ากันมีระยะพิทช์เท่ากัน ชุดขนาดส่วนใหญ่มีทั้งแบบหยาบ แบบละเอียด และบางครั้งก็เป็นแบบละเอียดพิเศษ มาตรฐาน DIN, ISO และ GB เป็นตัวกำหนดซีรีส์เหล่านี้ ดังนั้นโบลต์จากมาตรฐานหนึ่งอาจไม่ตรงกับน็อตจากอีกมาตรฐานหนึ่งแม้ว่าเส้นผ่านศูนย์กลางจะเท่ากันก็ตาม จำเป็นต้องยืนยันระยะพิทช์ทุกครั้งที่คุณผสมตัวยึดจากซัพพลายเออร์หรือมาตรฐานที่แตกต่างกัน
ผลที่ตามมามีมากกว่าด้ายที่ติดขัด ในโครงสร้างหรือชุดประกอบที่มีแรงดัน ข้อต่อแบบไขว้จะช่วยลดภาระของแคลมป์ และชุดประกอบอาจหลุดออกได้ภายใต้การสั่นสะเทือน ในระบบของไหลอาจทำให้เกิดการรั่วซึมได้ ในกรณีที่เลวร้ายที่สุด ด้ายที่หลุดออกระหว่างการติดตั้งจะทำให้คุณได้รับความเสียหายจากส่วนประกอบและต้องทำงานซ้ำซึ่งมีราคาแพง
การเลือกตัวยึดที่เหมาะสมหลังการวัด
เมื่อคุณทราบเส้นผ่านศูนย์กลางและระยะพิทช์แล้ว การเลือกวัสดุจะกลายเป็นการตัดสินใจครั้งต่อไป สำหรับตัวยึดสเตนเลสสตีลในสภาพแวดล้อมอุตสาหกรรมทั่วไป SS304 ให้ความสมดุลที่ดีระหว่างความต้านทานการกัดกร่อนและต้นทุน สำหรับการสัมผัสคลอไรด์หรือสภาวะทางทะเล SS316 เป็นตัวเลือกที่ปลอดภัยกว่า หากคุณกำลังเปรียบเทียบโลหะผสมทั้งสองนี้ คำแนะนำของเราคือ สลักเกลียวหกเหลี่ยม SS304 กับ SS316 สแตนเลส อธิบายความแตกต่างของประสิทธิภาพในแง่ปฏิบัติ
ด้านสลักเกลียว ระยะพิทช์ที่วัดได้จะต้องตรงกับข้อกำหนดของผลิตภัณฑ์ สลักเกลียวหัวหกเหลี่ยมมาตรฐานเป็นตัวเลือกเริ่มต้นสำหรับการประกอบอุปกรณ์ส่วนใหญ่ และ สลักเกลียวหัวหกเหลี่ยม SS304 DIN933 M10 ใช้ระยะพิทช์หยาบ M10 มาตรฐาน 1.5 มม. หากระยะพิทช์ที่วัดได้คือ 1.25 มม. แสดงว่าคุณกำลังดูรุ่นเกลียวละเอียด และการเปลี่ยนทดแทนจะต้องตรงกัน
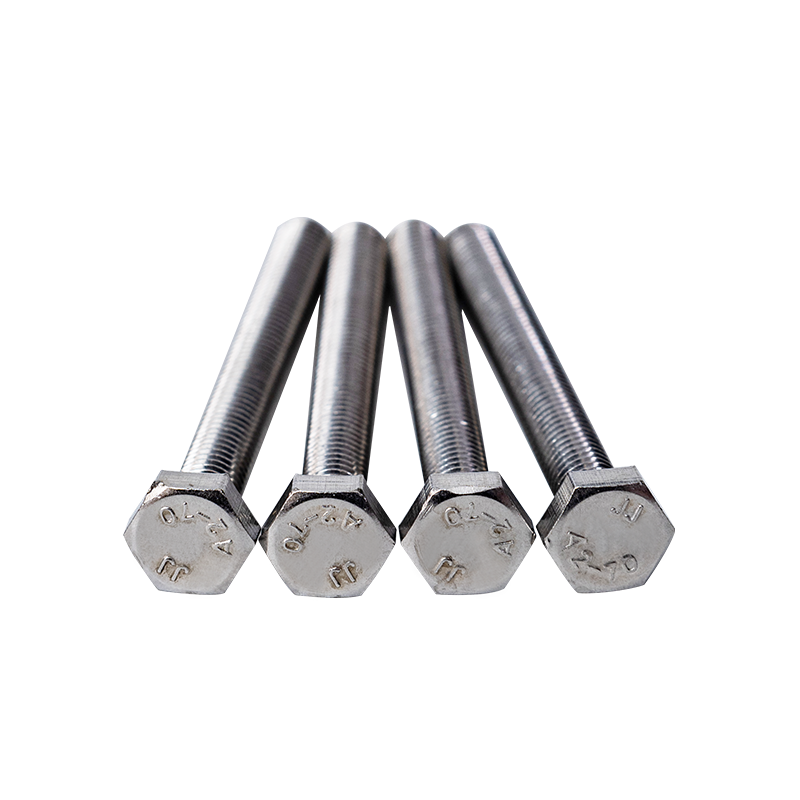 สแตนเลส 304 DIN933 M10 ซัพพลายเออร์สลักเกลียวหัวหกเหลี่ยม บริษัท ที่กำหนดเอง - Ji มณฑลเจียงซู Jiajie เป็นซัพพลายเออร์และ บริษัท สลักเกลียวหัวหกเหลี่ยม SS304 DIN933 M10 ของจีนเองเส้นผ่านศูนย์กลางเกลียว M10 ช่วยให้มั่นใจได้ถึงความปลอดภัยที่พอดีและ... ดูผลิตภัณฑ์ →
การยืนยันการจับคู่น็อตก่อนการประกอบ
น็อตคือส่วนครึ่งหลังของข้อต่อ และจะต้องตรงกับสลักเกลียวทั้งเส้นผ่านศูนย์กลางและระยะพิทช์ที่ระบุ เมื่อคุณยืนยันระยะพิทช์ 1.5 มม. บนสลักเกลียว M10 แล้ว ให้เลือกน็อตที่มีข้อกำหนดระยะพิทช์เดียวกัน อ SS304 DIN934 M10 น็อตหกเหลี่ยม ถูกสร้างขึ้นมาสำหรับระยะพิทช์หยาบมาตรฐานนั้น และจะเชื่อมต่อเต็มที่ตลอดความยาวของเกลียวทั้งหมด
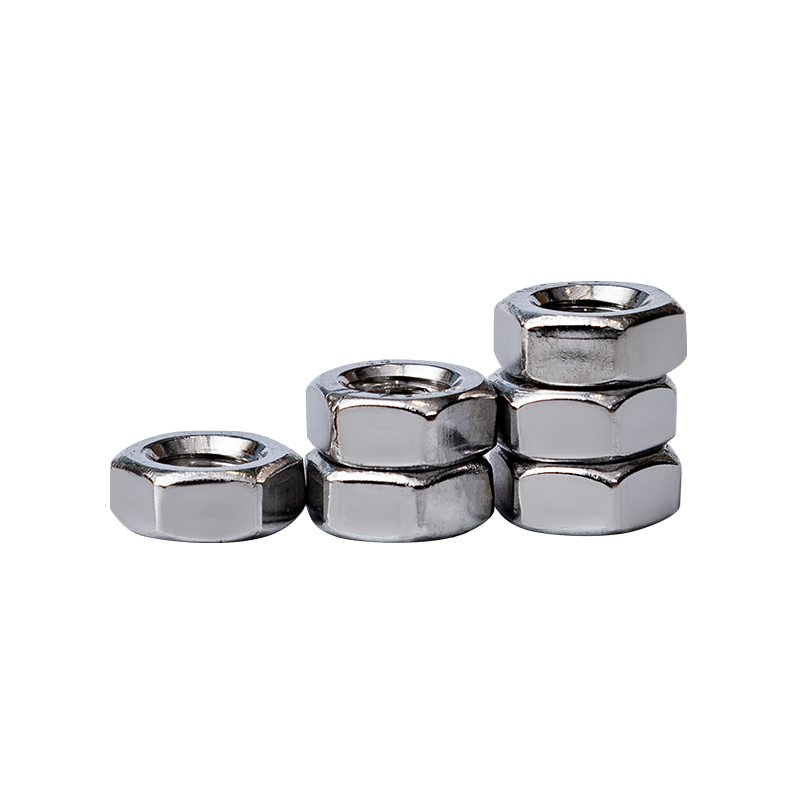 สแตนเลส 304 DIN934 M10 ซัพพลายเออร์ถั่วหกเหลี่ยม บริษัท กำหนดเอง - Jiangsu Jiaj Jiangsu Jiajie คือซัพพลายเออร์และบริษัท Hex Nuts SS304 DIN934 M10 ของจีนแบบกำหนดเอง SS304 DIN934 Hex Nut M10 นำเสนอการหนีบที่ปลอดภัยและความน่าเชื่อถือ ดูผลิตภัณฑ์ →
หากคุณไม่แน่ใจระหว่างค่าพิทช์สองค่า ให้ใช้เวลาตรวจสอบอีกครั้งด้วยเกจก่อนประกอบ ผู้ผลิตอุปกรณ์จับยึดที่มีประสบการณ์ในการผลิตมาอย่างยาวนานสามารถช่วยจับคู่ชิ้นส่วนที่มีอยู่ได้เมื่อคุณระบุเส้นผ่านศูนย์กลาง ระยะพิทช์ และความยาวที่วัดได้ การระบุสำนวนการขายอย่างถูกต้องนั้นเป็นงานใช้เวลาห้านาทีเพื่อป้องกันการทำงานซ้ำ การหยุดทำงาน และปัญหาด้านความปลอดภัยในภายหลัง

 สะพานหมายเลข 2 ถนน Chuangxin เมือง Dainan เมือง Xinghua เมือง Taizhou มณฑล Jiangsu
 +86-17315333748(Wechat)
 +86-17315333748(Wechat/Whatsapp)

